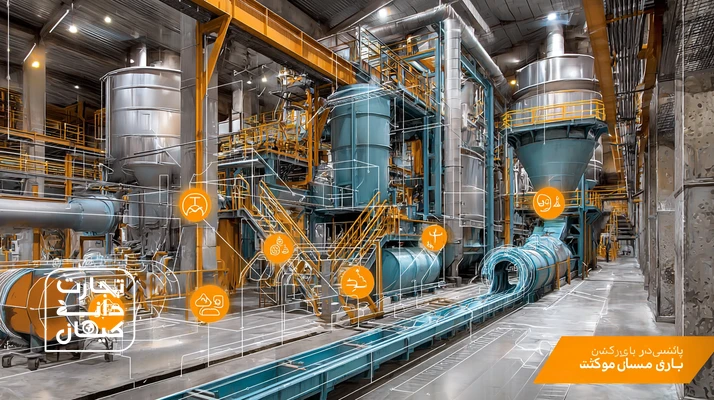
در یک شیفت شلوغ، ذرت دامی، جو دامی و کنجاله سویا از هاپر دریافت وارد سیلوها میشوند، آسیاب چکشی ضرب میزند، میکسر با دقت تنظیم شده کار میکند و آسانسورهای کانوایر مواد را به بستهبندی میرسانند. اما اگر پیشگیری از آلودگی متقاطع در برنامهی روزانه جا نیفتاده باشد، همین مسیرها میتوانند بقایای بچ قبلی یا عوامل میکروبی را به بچ بعدی منتقل کنند؛ نتیجه، خطر برای سلامت دام، برگشت محصول، و خدشه به اعتبار کارخانه است. این راهنمای گامبهگام برای شرایط عملیاتی ایران در ۱۴۰۴/۱۴۰۵ تدوین شده تا پیشگیری از آلودگی متقاطع را از طراحی و اجرا تا پایش و بهبود، قابل اجرا و اندازهگیری کند.
آلودگی متقاطع چیست و از کجا آغاز میشود؟
آلودگی متقاطع یعنی انتقال ناخواستهی مواد، میکروارگانیسمها یا ترکیبات شیمیایی از یک محصول/بچ به محصول بعدی در مسیر تولید. این انتقال میتواند مکانیکی (بقایای مواد)، میکروبی (مثلاً آلودگی محیطی) یا شیمیایی (حملبر مواد افزودنی) باشد. در کارخانههای خوراک دام، منشأهای رایج عبارتاند از نقاط تجمع ماده در تجهیزات، نشت از اتصالات، گردوغبار معلق، و برنامهریزی نادرست تولید.
چالش اصلی این است که «حجمهای مرده» و سطوح تماس پنهان در هاپرها، اسکروها و آسانسورهای کانوایر، مقادیری از بچ قبلی را نگه میدارند. اگر این بقایا پاکسازی یا با «بچ پاککن (Flushing)» جابهجا نشوند، به بچ بعدی منتقل میشوند. پیامدها شامل رقیقسازی ناخواسته فرمول، انتقال ریزمغذیها/افزودنیها، ریسک میکروبی و مغایرت با «کنترل کیفیت نهاده» است.
مسیرهای انتقال در خط تولید (هاپر، اسکرو، آسانسور کانوایر)
- هاپر و قیفهای دریافت: نشست گردوغبار و چسبندگی دانههای روغنی.
- اسکرو و کانوایر نواری: حجم مرده داخل مارپیچ، نشتی از فلنجها، بازگشت مواد.
- آسانسور کانوایر: کاسهها، کفپوشها و برگشت ذرات در پای برجک.
- آسیاب چکشی: اتاقک و الکها؛ ذرات ریز گیرکرده.
- میکسر: گوشههای دشوار-دسترسی، درزهای درپوش و شفت.
- سیلوهای واسطه و مخازن: تهنشینی لایهای، «اول خارج نمیشود» در قیفهای با طراحی نامناسب.
اصول طراحی بهداشتی تجهیزات و چیدمان خط
طراحی بهداشتی یعنی انتخاب و آرایش تجهیزات بهگونهای که تجمع ماده، تمیزکاری و بازرسی دشوار نشود. با یک «آنالیز نقاط بحرانی (Critical Control Points)» روی نقشهی خط، مسیر حرکت ماده را از دریافت تا بستهبندی ترسیم کنید و برای هر گره، ریسک تجمع و دشواری تمیزکاری را رتبهبندی کنید.
- سطوح داخلی صاف و بدون درز، شیب مناسب قیفها (حداقل زاویه بحرانی نسبت به جنس ماده) برای تخلیه کامل.
- دربهای بازدید با ابعاد کافی روی میکسر، اسکرو و پای آسانسور برای دسترسی و کلینآوت.
- اتصالات آببند و فلنجهای کمدرز؛ کاهش نقاط نشتی گردوغبار.
- مسیرهای اختصاصی برای محصولات «پُرخطر» یا افزودنیها؛ یا حداقل «بایپس فلشینگ» برای دورزدن مسیرهای حساس.
- نقاط دمنده هوا/وکیوم موضعی برای جمعآوری گردوغبار در نقاط انتقال.
- تفکیک فیزیکی منطقهی توزین افزودنیها از مسیر اصلی مواد حجیم.
جداسازی فیزیکی مسیرها، نقطههای بحرانی کلینآوت
- جداسازی افقی/عمودی مسیر محصول دارویی از مسیر خوراک عمومی یا پیشمقدمکردن بستهبندی محصولات حساس.
- تعیین «نقطههای بحرانی کلینآوت»: خروجی آسیاب، ورودی/خروجی میکسر، پای آسانسور، قبل از بستهبندی.
- نصب درپوشهای تخلیه سریع (Quick-discharge) در سیلوهای واسطه برای پاکسازی کامل.
- نشانهگذاری رنگی لاینها و پلن مسیرها برای جلوگیری از اشتباه اپراتور.
استانداردسازی تمیزکاری و کلینآوت بین بچها
یک دستورالعمل عملیاتی استاندارد (SOP) برای تمیزکاری نیازمند تعریف روشها، مواد، مسئولیتها و ثبت لاگ است. نخست، یک برنامه «توقف-بازرسی-تمیزکاری» تعریف کنید: هر زمان تغییر محصول/فرمول، توقف کوتاه، بازرسی سریع نقاط بحرانی و اجرای کلینآوت.
روش تمیزکاری خشک، نیمهتر و استفاده از بچ پاککن (Flushing)
- تمیزکاری خشک: برس/هوای فشرده با فیلتراسیون مناسب؛ مناسب برای بیشتر خطوط غلات.
- نیمهتر: پارچه مرطوب و ضدعفونیکنندههای مجاز روی سطوح بیرونی/کف؛ اجتناب از نفوذ رطوبت به مسیر مواد.
- بچ پاککن (Flushing): اجرای یک بچ حامل بیخطر و ساینده برای بیرونراندن بقایا از اسکرو، میکسر و کانالها.
تعریف بچ پاککن (Flushing Batch): یک بچ کوچک از مادهی حامل که پس از محصول پُرخطر و پیش از محصول بعدی تولید میشود تا بقایای بچ قبلی را از مسیر، «جارو» و خارج کند.
انتخاب ماده حامل مناسب: سبوس گندم تمیز و خشک، ذرت خردشده نسبتاً درشت یا خوراک واسط کمریسک. ویژگیها: در دسترس، بیخطر برای همه دامها، ذرات نسبتاً زبر برای سایش ملایم، رطوبت پایین، عدم چسبندگی.
محاسبه نسبت فلشینگ: از یک ضریب آغازین ۱ تا ۲٪ ظرفیت میکسر یا معادل «حجم مرده» مسیر استفاده کنید و سپس بر پایه نتایج پایش داخلی آن را کالیبره کنید. راه ساده: جرم فلشینگ ≈ (حجم مؤثر مسیر از خروجی آسیاب تا ورودی بستهبندی) × چگالی توده × ضریب ایمنی ۱٫۲ تا ۱٫۵. مثال: اگر حجم مسیر ۰٫۰۸ مترمکعب و چگالی ۵۰۰ کیلوگرم/مترمکعب باشد، فلشینگ ≈ ۰٫۰۸ × ۵۰۰ × ۱٫۳ ≈ ۵۲ کیلوگرم.
نقاط کلینآوت: خروجی آسیاب، ورودی/خروجی میکسر، پای آسانسور، دهانههای تغییر مسیر، و قبل از سیلو/بستهبندی. فلشینگ باید از کل این مسیر گذر کند و در انتها بهصورت مجزا جمعآوری و طبق سیاست کارخانه مصرف/دورریز شود.
ثبت لاگها و ردیابی بچها: برای هر تغییر محصول، فرم لاگ شامل کد بچ قبلی/بعدی، زمان توقف، وزن و مادهی فلشینگ، نام اپراتور، تأیید سرپرست، و کد مسیر را تکمیل کنید. لاگها را با «برچسبگذاری بچ» در ERP یا دفتر روزانه پیوند دهید تا ردیابی کامل فراهم شود.
چکلیست تمیزکاری بین بچها
| تجهیز | روش تمیزکاری | زمان / فرکانس |
|---|---|---|
| خروجی آسیاب | برس / هوای فشرده | هر تغییر محصول |
| میکسر | فلشینگ ۱–۲٪ ظرفیت | پس از محصول پُرخطر |
| اسکرو انتقال | فلشینگ + بازدید دریچه | روزانه و هنگام تغییر مسیر |
| پای آسانسور | تخلیه کامل کف + جارو | پایان هر شیفت |
| ناحیه بستهبندی | جارو / مکش گردوغبار | هر شیفت |
اپراتور پس از هر مرحله تمیزکاری موظف است اجرای آن را در فرم روزانه ثبت کند. سرپرست تولید نیز در پایان شیفت، وضعیت تجهیزات را بازبینی و تأیید نهایی مینماید.
برنامهریزی تولید برای حداقلسازی آلودگی متقاطع
زمانبندی تولید بهگونهای که تغییرات «کمریسک» به «پُرخطر» حرکت کند، هزینهی کلینآوت را کم و کیفیت را پایدار میکند. دستهبندی محصولات بر اساس ریسک میکروبی/شیمیایی و چسبندگی ماده، مقدمهی این برنامه است. در کارخانههای ایرانی، ترتیب پیشنهادی معمولاً از خوراکهای ساده (پایه ذرت/سویا) به سمت خوراکهای حاوی افزودنیهای حساس یا محصولات با رطوبت/چربی بالاتر میرود.
ترتیب تولید از محصول «کمریسک» به «پُرخطر»
- گروه A: خوراک پایهٔ کمریسک (ذرت دامی، جو دامی، کنجاله سویا بدون افزودنی حساس).
- گروه B: خوراک با سطح متوسط ریسک (افزودن ویتامین/مواد معدنی؛ رطوبت کمی بالاتر).
- گروه C: خوراک پُرخطر (افزودنیهای خاص/دارویی مجاز، چربی بالاتر یا مواد چسبنده).
ماتریس خطر آلودگی متقاطع بین محصولات
| توالی تولید | سطح خطر آلودگی متقاطع | اقدام اصلاحی پیشنهادی |
|---|---|---|
| A → A | کم | کلینآوت خشک سریع |
| A → B | متوسط | فلشینگ سبک (۰٫۵–۱٪) + بازدید نقاط بحرانی |
| A → C | زیاد | فلشینگ کامل (۱–۲٪) + توقف، بازرسی و تمیزکاری |
| B → A | متوسط | فلشینگ سبک و کنترل چشمی |
| B → B | متوسط | کلینآوت طبق برنامه شیفت |
| B → C | زیاد | فلشینگ کامل + تأیید سرپرست |
| C → A / B | زیاد | فلشینگ کامل دو مرحلهای + نمونهبرداری تأییدی |
مطالعه موردی: کاهش ۶۰٪ آلودگی متقاطع با بازطراحی مسیر فلشینگ در ۱۴۰۴
یک کارخانه خوراک دام در ایران با ظرفیت ۱۵ تن/ساعت، در ۱۴۰۴ مسیر فلشینگ خود را بازطراحی کرد: افزودن دریچه تخلیه در پای آسانسور، افزایش نسبت فلشینگ از ۱٪ به ۱٫۵٪ ظرفیت میکسر، و تغییر ترتیب تولید به A→B→C. نشانگر ردیاب ساده (نمک در خوراک B) برای سنجش «کراساور» استفاده شد. نتیجه پس از ۶ هفته:
- کاهش میانگین نشانگر در بچ بعدی از ۰٫۴٪ به ۰٫۱۶٪ (کاهش حدود ۶۰٪).
- کاهش توقفهای ناگهانی برای تمیزکاری ۳۰٪ و بهبود یکنواختی فرمول.
- افزایش شفافیت ردیابی با لاگهای فلشینگ و تأیید سرپرستی.
پایش میکروبی و شیمیایی؛ نمونهبرداری و معیارهای هشدار
پایش اثربخش یعنی تعیین نقاط نمونهبرداری، فرکانس، معیار هشدار/اقدام و مستندسازی. به منابع بومی مانند «راهنمای بهداشت کارخانههای خوراک دام، سازمان دامپزشکی کشور» و «استاندارد ملی ایران در بهداشت و ایمنی خوراک دام» ارجاع دهید و حدود مجاز را بر اساس آنها تنظیم کنید.
نقاط نمونهبرداری، فرکانس، مستندسازی
- نقاط: ورودی مواد خام (سیلوها)، پس از آسیاب، پس از میکسر، قبل از بستهبندی، محصول نهایی، و گردوغبار جمعآوریشده.
- فرکانس: محصولات پُرخطر هر بچ؛ متوسطریسک هفتگی؛ کمریسک ماهانه. سواب محیطی از تجهیزات بحرانی بهصورت هفتگی/ماهانه.
- شاخصها: بار میکروبی کلی، وجود/عدم وجود عوامل هدف، رطوبت، فعالیت آبی، و آزمونهای شیمیایی (بر اساس ریسک مواد اولیه).
- معیارهای هشدار/اقدام: مطابق استانداردهای ملی؛ تعیین «سطح هشدار» (بازبینی فرآیند) و «سطح اقدام» (توقف، کلینآوت مجدد، جداسازی محصول و پیگیری علّت).
- مستندسازی: برگه زنجیره نمونه (Chain of Custody)، نتایج، اقدامات اصلاحی/پیشگیرانه (CAPA) و پیوند با کد بچ.
آموزش نیروی انسانی و فرهنگ ایمنی غذایی
هیچ برنامهای بدون رفتار درست اپراتورها پایدار نمیماند. فرهنگ ایمنی غذایی یعنی اینکه هر نفر بداند چرا «کلینآوت» اهمیت دارد، چگونه لاگها را دقیق پر کند، و چه زمانی «توقف-بازرسی-تمیزکاری» را فعال کند.
- آموزش ورود: معرفی ریسک آلودگی متقاطع، مسیرهای بحرانی خط، اجرای فلشینگ و فرمهای لاگ.
- آموزش دورهای کوتاه (۵ تا ۱۰ دقیقهای) ابتدای شیفت: مرور چکلیست تمیزکاری و تغییرات برنامه تولید.
- ابزارهای بصری: پوستر مسیرها، رنگبندی لاینها، برچسبهای «پس از C حتماً فلشینگ».
- انگیزه و بازخورد: اعلام هفتگی شاخصهای کیفیت، تقدیر از تیمهای بدون خطا، و تحلیل علّی خطاها بدون سرزنش.
- جانمایی SOPها: در دسترس در محل تجهیزات (QR کد به نسخه دیجیتال).
خطاهای رایج و راهحلهای سریع:
- نادیدهگرفتن فلشینگ پس از محصول پُرخطر ← راهحل: لاکاوت نرمافزاری تا ثبت فلشینگ تکمیل شود.
- ابهام در ماده حامل فلشینگ ← راهحل: تعریف رسمی حامل واحد برای هر لاین و برچسبگذاری.
- لاگهای ناقص ← راهحل: فرم یکصفحهای با فیلدهای اجباری و امضای سرپرست.
- تمیزکاری مرطوب در مسیر ماده ← راهحل: محدود به سطوح بیرونی؛ مسیر داخلی فقط خشک/فلشینگ.
پرسشهای پرتکرار
1.بچ پاککن (Flushing) را با چه موادی اجرا کنیم و چقدر کافی است؟
برای بیشتر خطوط خشک، سبوس گندم تمیز یا ذرت خردشده گزینههای خوبیاند: در دسترس، بیخطر و نسبتاً ساینده. از نسبت آغازین ۱–۲٪ ظرفیت میکسر یا بر مبنای حجم مؤثر مسیر استفاده کنید و با نتایج پایش داخلی کالیبره کنید. اگر پس از فلشینگ، نشانگر/آزمونها انتقال را تأیید کنند، نسبت را اندکی افزایش دهید یا دو مرحله فلشینگ تعریف کنید.
2.آیا تمیزکاری مرطوب برای میکسرها مجاز است؟
در خطوط خوراک خشک، تمیزکاری مرطوب داخل مسیر ماده توصیه نمیشود، چون باقیمانده رطوبت، چسبندگی و رشد میکروبی را افزایش میدهد. سطوح بیرونی و کفها را میتوان نیمهتر و با ضدعفونیکنندههای مجاز تمیز کرد. برای داخل مسیر، از کلینآوت خشک، هوای فشرده با فیلتراسیون مناسب و بچ پاککن استفاده کنید.
3.چگونه «ماتریس خطر» را برای محصولات خود بومیسازی کنیم؟
ابتدا محصولات را بر اساس ریسک میکروبی/شیمیایی و ویژگیهای فیزیکی (چسبندگی، رطوبت، چربی) در سه گروه A/B/C قرار دهید. سپس جریانهای واقعی خط، تاریخچه عدمانطباق، و نتایج آزمایشگاه خود را لحاظ کنید. برای گذارهای «زیاد»، فلشینگ کامل و نمونهبرداری تأییدی را الزامی و برای «کم»، کلینآوت سبک را کافی تعریف کنید.
4.چه زمانی «توقف-بازرسی-تمیزکاری» را فعال کنیم؟
در هر تغییر از گروه پرخطر به کمخطر، پس از هر رخداد نشت/ریزش در نقاط بحرانی، وقتی شاخصهای پایش از سطح هشدار عبور کنند، یا هنگام مشاهده تجمع غیرعادی در تجهیزات. فعالسازی با توقف کوتاه، بازدید نقاط کلیدی، اجرای فلشینگ/کلینآوت و ثبت کامل لاگ همراه است.
5.چطور ردیابی بچها را ساده و دقیق نگه داریم؟
کد یکتا برای هر بچ تعریف کنید و آن را در تمام فرمها (تولید، فلشینگ، آزمایشگاه، انبار) تکرار کنید. از برچسبگذاری مخازن واسطه و ثبت زمانهای آغاز/پایان هر بچ استفاده کنید. پیوند لاگها در یک سامانه ساده (ERP یا فرمهای دیجیتال) امکان بازسازی سریع زنجیره را فراهم میکند.
جمعبندی
پیشگیری از آلودگی متقاطع در کارخانههای خوراک دام، با ترکیب طراحی بهداشتی تجهیزات، کلینآوت استاندارد، برنامهریزی هوشمند تولید و پایش منظم، عملی و اقتصادی است. با تعریف روشن «بچ پاککن»، انتخاب حامل مناسب، محاسبه درست نسبت فلشینگ و اجرای برنامه «توقف-بازرسی-تمیزکاری»، ریسک انتقال بقایا کاهش مییابد و «کنترل کیفیت نهاده» و «بهداشت خط تولید» تقویت میشود. مستندسازی دقیق، آموزش مستمر و فرهنگ ایمنی غذایی پشتوانه پایداری این برنامهاند. نتیجه مستقیم، کاهش ضایعات ناشی از برگشت محصول و توقفهای ناگهانی، افزایش اعتماد مشتری و حفظ اعتبار برند کارخانه است. برای جزئیات حدود مجاز و الزامات قانونی، به «راهنمای بهداشت کارخانههای خوراک دام، سازمان دامپزشکی کشور» و «استاندارد ملی ایران در بهداشت و ایمنی خوراک دام» مراجعه کنید. اجرای امروز، صرفهجویی فرداست.

بدون دیدگاه